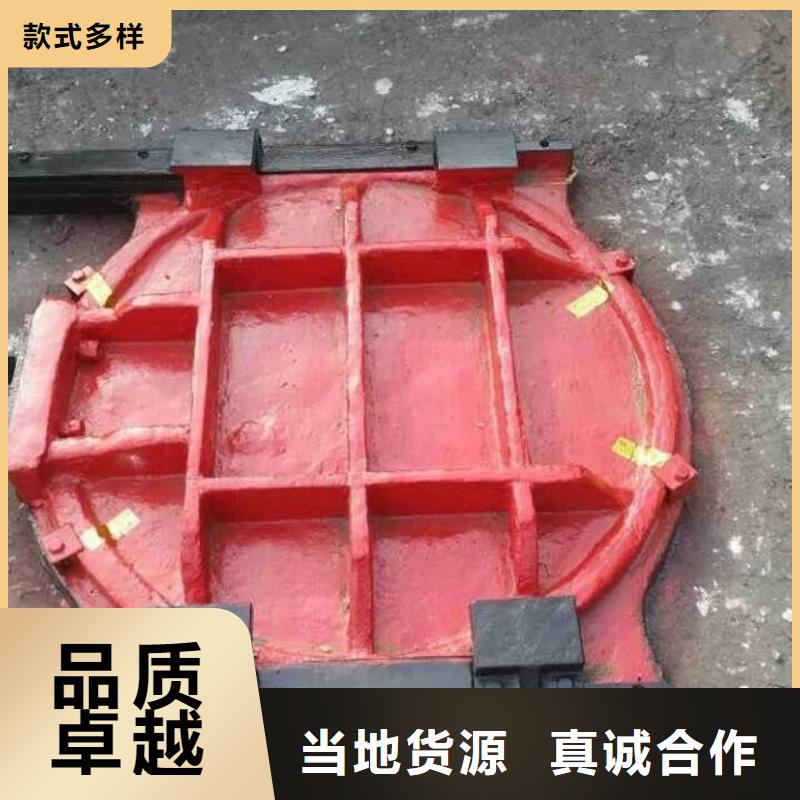
渠道铸铁闸门销售渠道铸铁闸门销售
更新时间: 2026-10-25 13:55:18 ip归属地:林芝,天气:晴转多云,温度:2-20 浏览次数:2
以下是:西藏林芝市渠道铸铁闸门销售渠道铸铁闸门销售的产品参数
以下是:西藏林芝市渠道铸铁闸门销售渠道铸铁闸门销售的图文视频
导读 【拍门、启闭机、铸铁闸门】持续拓展产品矩阵,现有
波密底轴液压闸门、
察隅防倒灌拍门、
阿里圆拍门、
拉萨尼龙爬齿格栅除污机、
那曲304不锈钢闸门、
日喀则单面止水不锈钢闸门等,满足不同场景需求。在西藏林芝市采购
渠道铸铁闸门销售渠道铸铁闸门销售请认准
耀禹水利机械厂(林芝市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:
张经理-【13785833688】)。 西藏自治区,林芝市 林芝市属于中国水力资源富集区,拥有全中国的原始林区,是世界生物多样性典型地区,水能理论蕴藏量1.43亿千瓦,森林覆盖率达47.6%;林芝是国际生态旅游区、全域旅游示范区和重要世界旅游目的地,拥有古老淳朴的工布文化和风格迥异的门珞民俗、僜人风情,拥有雅鲁藏布大峡谷、南迦巴瓦峰、巴松措等一大批自然景观,拥有太昭古城、千年古堡群等历史古迹和易贡将军楼、波密红楼等红色遗迹。
无论您是初次接触还是已经熟悉,我们的渠道铸铁闸门销售渠道铸铁闸门销售产品视频将为您带来全新的视觉体验,让您对产品有更深入的了解。
以下是:西藏林芝渠道铸铁闸门销售渠道铸铁闸门销售的图文介绍


订货单位有权按本标准的有关规定对产品进行复查,抽检量为批量的20%。但不少于1台且不多于3台。抽检结果如有1台不合格时应加倍复查,如仍有不合格时,订货单位可提出逐台检验或拒收并更换合格产品。 型式检验 有下列情况之一时可在闸孔尺寸300~600mm、700~1500mm、1600~2000mm和2100~3000mm范围内按表1规格任送一种进行型式试验: a.新产品试制时; b.老产品转厂生产的试制定型鉴定; c.如结构、材料和工艺有较大改变,可能影响性能时; d.正常生产时,两年检验一次; e.产品长期停产后,恢复生产时。 型式检验项目 (1)作门板挠度测定,应符合要求 (2)作全压泄漏试验,应符合要求。 标志 闸门的标志可直接在门板的背部铸造凸字或钉铭牌,其内容应包括制造厂名或厂标、闸门规格和工作水头等字样。 包装、运输及贮存 闸门在检验合格后,应表面的油污脏物和存留的水分。 在装运和贮存期内闸门应处于关闭状态,螺杆或螺纹部应涂油脂包扎,以防锈蚀和损坏。 闸门的发运方式由供需双方协商确定。包装应符合YB 3214规定,必须使闸门及附件固定,保证在运输途中不致因包装不慎而损坏。闸孔在600mm以上时,需用螺栓紧固或者紧固在一块滑座上,以便吊装。 出厂闸门应附有产品合格证、产品使用说明书及装箱单。


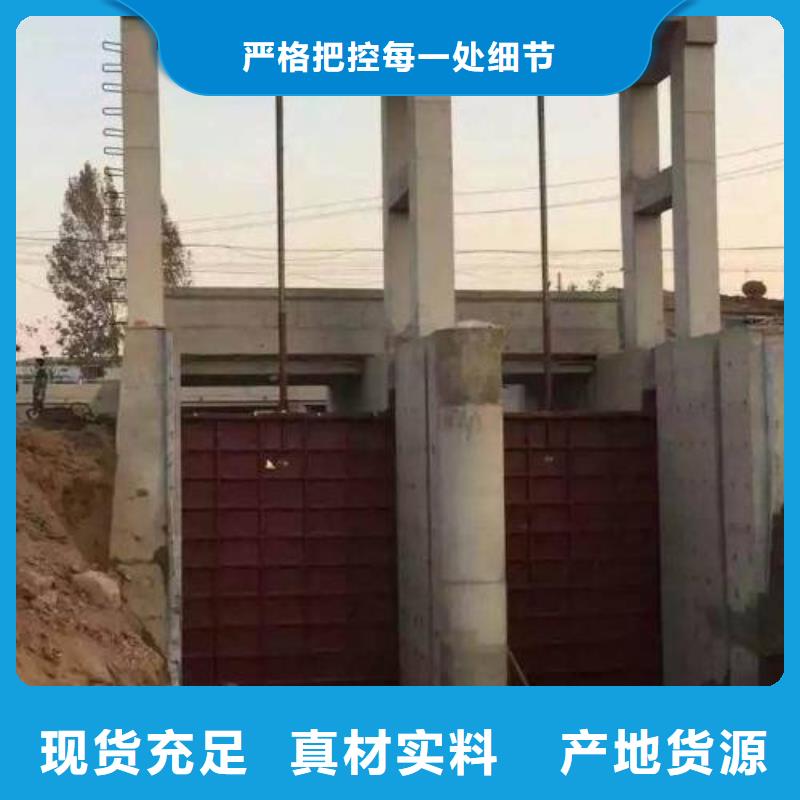
时做好货物的保管工作。 2. 查看安装资料(如安装图、合格证、使用说明书等)是否齐全。 3. 闸门在运输过程中的变形及损伤,要进行的检查和修整,注意同规格 闸门的门体、门框不允许互换。闸门未安装前必须水平放置, 防止铸件变形影响止水效果,同时丝杆以及联接杆不可受力弯曲。 4. 检查土建尺寸、预埋件及预留孔等是否符合要求。当予埋件为钢板时,予 埋钢板应平直,位置准确,当予埋件为予埋螺栓时,予留孔洞应位置准确,予留孔径不小于80x80mm,予留孔深度应满足予埋螺栓埋入深度为20d。 5. 安装工作人员应全部到场,并准备好安装时必需的设备(如:吊车、焊机、 脚手架等)、安装工具及测量工具等。 四、安装 1. 将闸门起吊至安装位置,起吊时利用闸门的地脚螺栓孔起吊,注意尽量使门体、门框整体起吊,当闸门规格太大或拘于现场位置无法整体起吊时,可将门体与门框拆解后分别起吊,但需注意保护好密封面。 2. 通过启闭机平台上的预留孔,穿入启闭绳具,将闸门整体吊起至安装位置 处,使闸门就位,利用门框两面的加工面,吊线找正左右方向的位置,左右方向倾斜度小于1.5mm,然后穿入地脚螺栓(或焊接螺栓7穿入安装孔与预埋板焊接),当闸门采用附壁式安装时,应用不小于φ的圆钢将相邻的地脚螺栓焊接成整体,旋上螺母,松开启吊绳具。 3. 将起吊绳具穿过闸门吊耳,拉开门体,调整 闸门密封面的垂直度,通过调整闸门四个角部的螺栓,使闸门密封面的垂直度误差小于1/1000mm,并再次复核闸门左右方向倾斜度后,把四个角部的螺栓用垫铁垫实,拧紧螺母,使其固定牢固(附壁式安装的闸门可预先在四个角部的螺栓上一个螺母,通过上、下两个螺母调节密封面的垂直度误差,如右图所示)。 4. 放下门体使门体与门框吻合,用塞尺检查 上、下密封面的间隙,使间隙保持在0.1mm以内,间隙超标时,可在该处的门框背面垫入斜铁,同时将地脚螺栓略为旋松,直至间隙合格为止。 5. 将闸门四周的混凝土面用细砂浆混凝土二次浇灌、捣固,注意不得采用素 混凝土,浇灌后应用振动泵捣固坚实,采用膨胀混凝土更佳,二次浇灌混凝土完全凝固后,再逐一检查紧固螺母。 6. 带法兰意味着安装时先将配对法兰垫上密封垫与闸门框法兰连接到位,起 吊就位,按上述2调正后与预埋钢管点焊,然后按上述3,调正后焊固。 7. 规格较大闸门将导轨就位安装,注意保持导轨与门框的直线度小于2mm。 8. 在启闭机平台上的预埋孔放下吊线锤,以闸门吊耳中心线为基准,在启闭 机平台上划十字线,确定启闭机的安装中心。 9. 在启闭机底板上画出相应的十字线,将启闭机初步就位,摇动手柄,旋入 丝杆(手摇启闭机逆时针摇动,电动启诸机按所示开方向摇动)。 10. 将分段的丝杆连接成整体,注意将轴导架的套管部分套在相应的分段处

耀禹水利机械厂(林芝市分公司)位于米林水电产业园米林市水电产业园3幢。 本公司主要生产: 西藏林芝就近复合闸门、西藏林芝本地一体式闸门,产品畅销29个省(市、自治区),深受广大用户的信赖。 “诚信、务实、创新、发展”,在历经了无数次的考验,面对市场危机带来的严峻挑战,我们公司决策层大智大勇,果断出击,在产品的品质,售前、售中、售后服务网络等方面推陈出新不断升级,使我们公司的规模进一步壮大,我们公司产品销量稳步上升。良好的市场网络源于“以品质为基本依托,以品牌为价值认同,以诚信广结商盟”。同时,又是我们公司开拓市场和维护品牌的宗旨。现在,我们的销售网络遍布全国各大城市,并与国外数家公司建立了长期贸易合作关系。 一直以来,我们都秉承“平等、合作、共同发展的商业原则”,愿与国内外同行携手共为振兴中国做出贡献。 公司秉承诚信合作、创新共赢的经营理念,坚持质量为本,顾客至上,优质服务为宗旨,公司愿与各界朋友真诚合作共创美好未来!


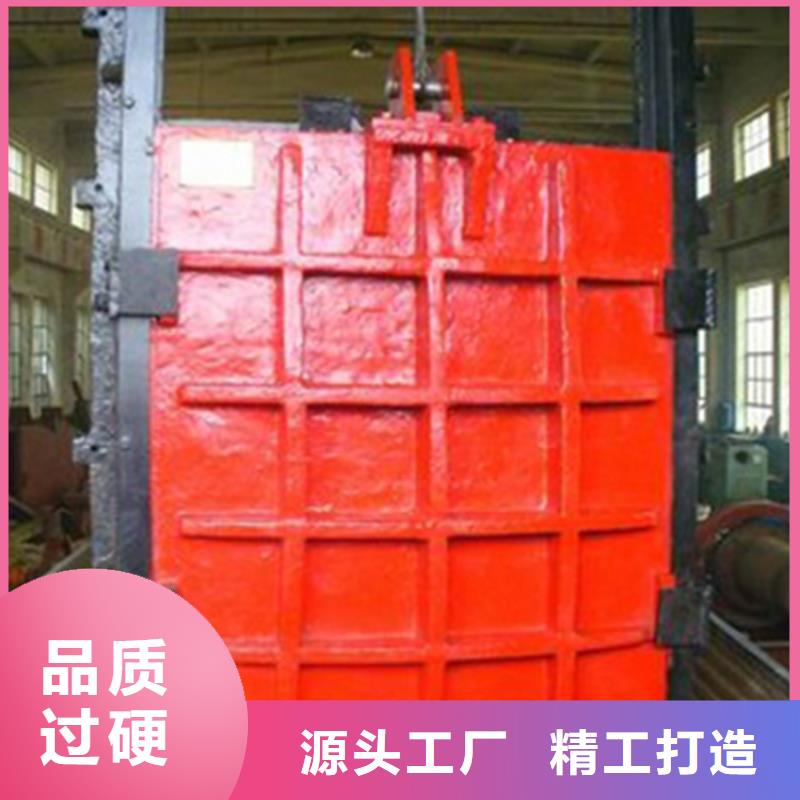
启闭形式 手电两用 启闭力 3t 启闭机型号 QSD-3 电机功率 1.1KW 电机防护等级 IP55 电机绝缘等级 F 适用电源 3相380V 工作制 间歇运行 二、主要结构及工作原理 铸铁镶铜闸门主要由门框、门体、导轨、楔紧装置、密封面等部件组成。 1、主要结构 (1)、门框由优质铸铁材料整体浇铸而成,门框两侧自带导槽,精加工之后作门体升降的导轨。门框平面经龙门刨及立车精加工并分别加工一道槽,以便镶入青铜密封面。 (2)、 门体为整体铸造的方形平板,并在迎水面自带“#”字形的加强筋,加强筋的数量视闸门规格大小而定,一般间距为250~350mm之间。门体平面精加工并带有镶铜条的槽,以便镶入青铜密封面,门体两侧精加工与门框侧槽配合,形成上下滑轨。门体上端设有吊耳,门体与吊耳的两接触面精加工之后用螺栓固定。吊耳的受力点靠近门体中心线,吊耳的销轴孔用镗床加工。为减少门体上下运行时的摩擦力,导轨和门框连接的接触部位精加工,用螺栓联接,并设有定位销防止错位。 (3)、门体、门框按 工作水头设计,其抗拉、抗压、抗剪强度的系数为5,传动丝杆的导向支撑间距与丝杆半径之比(柔度)不大于200。 (4)、门体、门框在厚度上留出2mm的腐蚀裕度,门体与门框导向槽间隙小于1.6mm。 (5)、 导轨用铸铁制作,导轨面加工成与门框一样的槽,并在平面上镶入青铜,减少门体上下运行时的摩擦力。导轨和门框连接的接触部位精加工,用螺栓联接,并设有定位销防止错位。 (6)、楔紧装置:为达到闸门的止水效果,闸门两侧设置楔块。楔块用锡青铜制成,用螺栓分别与门体和门框上的楔座固定,楔座铣成长孔,便于楔块的调整。当闸门的某一处止水效果不好时可局部调整楔块,当门体未关到位时或已到位而楔块尚未楔紧时,需调整全部楔块。 (7)、密封面:闸门的密封由侧向与底部、顶部四面组成,四周密封采用门框圆形铜合金密封条紧密贴合门板的结构形式,利用门体关闭时与之接触达到密封效果,在结构设计上保证整体密封良好。密封条采用铜合金经精密加工,密封条便于安装和更换。门板和门框的密封面采用轧制或挤压的铜合金条制成并经精密加工牢固地安装在经加工的门框及门板的槽中(密封座分别镶在经机加工的闸框和闸板上,用与密封座相同材料制作的沉头螺钉紧固,螺钉头部与密封座工作面一起精加工,其表面粗糙度不大于3.2μm,以保证在门框与门板的使用期间保持原位、不变形、不松动。门框和门板上经加工的凹槽在安装密封条之前涂一层防水粘接剂,以保证水密性。密封工作表面无划痕、裂纹和气孔等缺陷。闸门设置有可以调节的楔紧装置和强制密封装置,保证闸门关闭时,闸板与闸框的密封面紧密接触,闸框密封座与闸板密封座间隙小于0.1mm,闸板与闸框导向槽间隙小于1.6mm。密封座采用铜合金精密加工。 (8)、 丝杆由圆钢制成梯形螺纹,其精度达到7e级标准,螺纹长度比门体行程高度加长200mm,阀杆按 工作开闭力设计,其抗拉、抗压、抗剪强度的系数为不小于5,闸门处于关闭位置时,螺纹超出启闭机螺母50mm,丝杆总长度超过5000mm时,需作分段加工,其接头采用圆钢加工成内圆孔,并用圆钢铰制螺栓将丝杆和接头固定。接头用固定工装加工,可与相同规格的丝杆互换配合。丝杆总长度超过4000mm时,需增设轴导架,轴导架由铸铁衬套管安装在铸铁托架上组成,铸铁托架固定在池壁上,导管与托架都可在两个方向进行调节,丝杆下部焊有圆钢销套,用销轴与门体相连。 (9)轴导架:轴导架由铸铁衬套管安装在铸铁托架上组成,铸铁托架固定在池壁上,导管与托架可在两个方向进行调节,稳固丝杆的正常运行。 (10)、所有铸铁部件经过时效处理或高温回火处理,重要零部件采用树脂砂造型工艺。 (11)闸门的安装方式采用预埋钢板安装方式,预埋钢板与安装螺栓焊接后进行二次浇灌,使整个闸门安装牢固,不会预埋钢板处产生漏水现象。 (12) 闸门安装在墙壁上,为附壁式安装形式。门板一般设于迎水面,

试验方法与检脸规则 密封面间隙检验 门板与门框密封座的结合面,必须外来杂物和油污,将闸门全闭后放平。在门板上无外加荷载的情况下,用0.1 mm的塞尺沿密封的结合面测量间隙,其值不大于0.1mm。 装配检验 将门板在门框内人座,作全启全闭往复移动,检查门板在全启全闭时的位置、楔紧面的楔紧状况和门板在导向槽内的间隙。用钢尺和塞尺等工具分别进行测量,其检验结果应符合3.2-3.4的规定。 渗漏试验 密封面应任何污物,不得在两密封面间涂抹油脂。将闸门全闭,使门框孔口向上,然后在门框孔口内逐渐注人清水,以水不溢出为限,其密封面的渗水量应不大于l.2 5L /min·m (密封长度)。


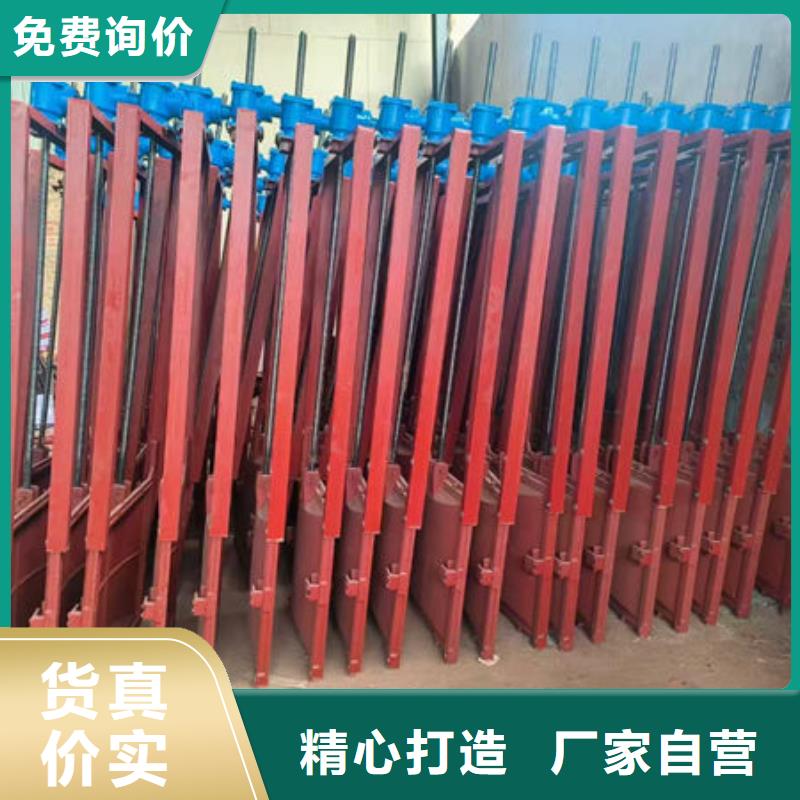
总结 今年在西藏林芝市本地购买渠道铸铁闸门销售渠道铸铁闸门销售有了新选择,耀禹水利机械厂(林芝市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的渠道铸铁闸门销售渠道铸铁闸门销售产品。如需购买或咨询,请随时联系我们,联系人:张经理-【13785833688】,地址:西藏林芝市米林水电产业园米林市水电产业园3幢。